Ở bài giới thiệu tổng quan, chúng ta đã biết PC-DMIS là gì và vai trò của phần mềm này trong việc điều khiển máy đo tọa độ 3 chiều (CMM). Trong phần này, V-Proud sẽ đi vào chi tiết 5 bước đầu tiên bắt buộc phải thực hiện trước khi bắt đầu đo bất kỳ chi tiết nào — từ việc gá lắp phần cứng, khởi động máy, tạo chương trình đo, cho đến import mô hình CAD và thiết lập giao diện làm việc.
Phần mềm PC-DMIS là phần mềm điều khiển dành riêng cho máy đo tọa độ 3 chiều do Hexagon phát triển. Máy đo tọa độ 3 chiều của Hexagon đang được tin dùng bởi nhiều doanh nghiệp trong và ngoài nước. Trong chuyên mục dài kỳ lần này, V-Proud chúng tôi sẽ hướng dẫn các bạn toàn tập về cách sử dụng và làm việc với phần mềm PC-DMIS 2022 từ lúc làm quen tới làm nâng cao.
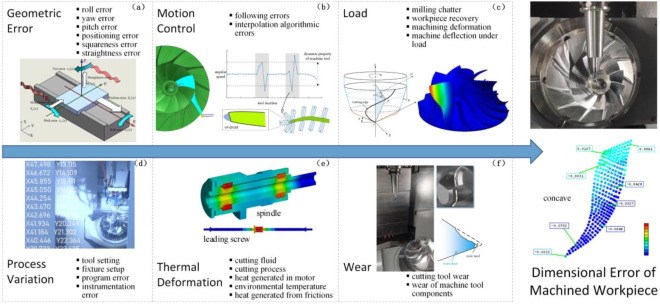
Sai số hình học chiếm tới khoảng 70% tổng sai số gia công trên máy CNC — đây là con số được nhiều nghiên cứu trong ngành máy công cụ ghi nhận thống nhất. Điều đáng nói là, khác với sai số nhiệt hay sai số do rung động vốn khó nắm bắt, sai số hình học lại là loại sai số có tính hệ thống, lặp lại được, đo được và bù trừ được — nghĩa là hoàn toàn có thể xử lý triệt để nếu người vận hành hiểu đúng bản chất và có quy trình đo kiểm phù hợp.
Từ năm 1914, Khái niệm độ cứng Rockwell được sử dụng phổ biến trong ngành khoa học cơ khí. Sử dụng nhiều mũi đo với hình dạng và vật liệu khác nhau, tải trọng < 150kg. Kết quả đánh giá phụ thuộc chiều sâu vết lõm.
Phép kiểm tra độ cứng Rockwell được giáo sư người Viennese tên là Ludwig đưa ra và những năm 1908, phép đo độ cứng thông qua chiều sâu vi phân Adjustable Weight Bench Reviews. Dựa vào những khái niệm cơ bản trên, hai nhà khoa học Hugh M Rockwell (1890-1957) và Stanley P Rockwell (1886-1940) đã tìm ra phương pháp thử độ cứng Rockwell và nhận được bằng sáng chế vào ngày 15/07/1914.
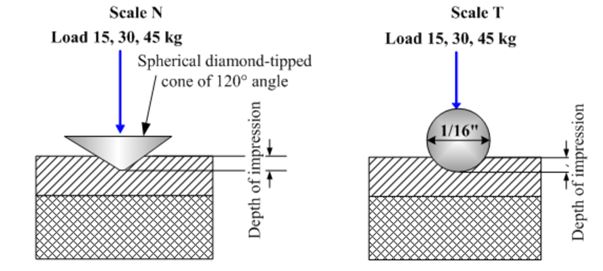
Phép đo Rockwell
Phương pháp đo độ cứng Rockwell được ứng dụng rộng rãi cho nhiều chi tiết với vật liệu, kích thước và hình dạng khác nhau
Trên các dòng máy đo độ cứng hiện nay đều có hệ thống chuyển đổi sang các thang đo khác nhau với độ chính xác rất cao.
Nguyên lý đo độ cứng Rockwell:
Trên các dòng máy đo độ cứng Rockwell, ta dùng mũi đo kim cương có góc ở đỉnh là 120 độ và bán kính cong R=0.2mm hay mũi đo viên bi thép được tôi cứng có đường kính 1/16, 1/8, 1/4, 1/2 Inch để ấn lên bề mặt mẫu thử.

Các loại mũi đo Rockwell
Độ cứng được xác định bằng cách ta tác dụng lên viên bi hoặc mũi kim cương hai lực ấn nối tiếp, lực ban đầu là 100N (gọi là lực sơ cấp), lực tiếp theo là 600N hoặc 1000N hoặc 1500N (gọi là lực thứ cấp) tùy theo thang chia.
Quy trình đo độ cứng bằng phương pháp Rockwell theo sơ đồ hình dưới, cơ bản như sau: ta tác động đầu thử vào vật mẫu với một lực tối thiểu, thường là 10kgf hoặc 30kgf nếu vật liệu mềm. Khi đạt độ cân bằng, thiết bị đo sẽ ghi lại giá trị xác định (theo dõi dịch chuyển đầu đo và các phản hồi về thay đổi chiều sâu tác động của đầu đo. Tiếp đến, trong khi vẫn duy trì lực tác động tối thiểu, ta tác động thêm một lực tối đa. Các quá trình đo này được thực hiện trên máy đo độ cứng kim loại hoàn toàn tự động.
Khi đạt được độ cân bằng, thôi tác dụng lực tối đa nhưng vẫn duy trì lực tối thiểu ban đầu. Khi lực tối đa được thu về, độ sâu vết lõm trên bề mặt vật thử sẽ được phục hồi một phần. Độ Sâu vết lõm còn lại (kết quả của phát và thu lực tối đa) được sử dụng để tính toán độ cứng Rockwell.
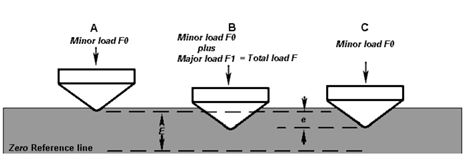
Phương pháp đo độ cứng Rockwell
Độ cứng Rockwell được xác định theo một đại lượng quy ước, không có thứ nguyên, phụ thuộc vào chiều sâu vết lõm. Chiều sâu càng lớn thì độ cứng càng nhỏ và ngược lại.
Lực tác dụng ban đầu (lực sơ cấp) L1, mũi đo lún sâu vào vật liệu 1 đoạn h, Tiếp theo ta tác dụng 1 lực (lực thứ cấp) L2, mũi đo lún sâu vào vật liệu đoạn h2. Chênh lệch hai lần thử là h – đặc trưng cho độ cứng vật liệu thử.
Đơn vị đo độ cứng Rockwell có kí hiệu: HR, một đơn vị HR tương ứng với độ lún bằng 0.002mm.
Độ cứng Rockwell được biểu diễn bởi một đại lượng quy ước phụ thuộc vào chiều sâu h của vết lõm và xác định theo công thức:
HR = k – h/e
Trong đó:
+ k: là hằng số (dùng bi k = 130, dùng mũi kim cương thì k = 100)
+ e: là giá trị một độ chia của e. Đối với độ cứng e = 0.002mm. Đối với đo mềm hay còn gọi là độ cứng bề mặt e = 0.001mm
+ 0.002 hay 0.001 là giá trị của vạch chia đồng hồ hay khi ấn mũi đo sâu thêm 0.002mm hay 0.001mm thì kim đồng hồ dịch chuyển một vạch.
+ h: là hiệu độ sâu hai lần ấn (mm)
h = h2 – h1
Tùy theo lực tác dụng mà người ta phân độ cứng Rockwell ra 3 thang A, B, C tương ứng
Có nhiều thang đo độ cứng Rockwell, kí hiệu là RA, RB, RC,… tùy thuộc vào loại và kích thước đầu đo cũng như giá trị lực tác dụng được sử dụng.
Trên máy đo độ cứng Rockwell có hai thang chia. Thang chia C, khi thử bằng mũi đo kim cương với lực ấn 150kgf và thang chia B khi dùng viên kim cương với lực ấn 100kgf. Viên bi (ứng với thang chia B) được dùng để thử độ cứng Rockwell của thép chưa tôi, đồng, đồng thau,… còn các vật liệu thật cứng thì phải thử bằng mũi đo kim cương như ở thang chia C, nhưng với lực ấn 60kgf, đọc trên thang chia kí hiệu bằng chữ A. Do đó, khi ghi độ cứng Rockwell ta phải ghi rõ đơn vị của độ cứng là: HRC, HRB hay HRA

Thang đo Rockwell thường
Thang đo Rockwell bề mặt
Ưu điểm:
Nhược điểm:
Nhiều thang đo khác nhau với mũi đo và tải trọng khác nhau
Cập nhật thêm kiến thức về quản lý chất lượng qua chuyên mục đào tạo tại: https://v-proud.vn/vi/danh-muc/tin-dao-tao
Đọc thêm:

(84) 896 555 247
 Tiếng Việt
 English