Ở bài giới thiệu tổng quan, chúng ta đã biết PC-DMIS là gì và vai trò của phần mềm này trong việc điều khiển máy đo tọa độ 3 chiều (CMM). Trong phần này, V-Proud sẽ đi vào chi tiết 5 bước đầu tiên bắt buộc phải thực hiện trước khi bắt đầu đo bất kỳ chi tiết nào — từ việc gá lắp phần cứng, khởi động máy, tạo chương trình đo, cho đến import mô hình CAD và thiết lập giao diện làm việc.
Phần mềm PC-DMIS là phần mềm điều khiển dành riêng cho máy đo tọa độ 3 chiều do Hexagon phát triển. Máy đo tọa độ 3 chiều của Hexagon đang được tin dùng bởi nhiều doanh nghiệp trong và ngoài nước. Trong chuyên mục dài kỳ lần này, V-Proud chúng tôi sẽ hướng dẫn các bạn toàn tập về cách sử dụng và làm việc với phần mềm PC-DMIS 2022 từ lúc làm quen tới làm nâng cao.
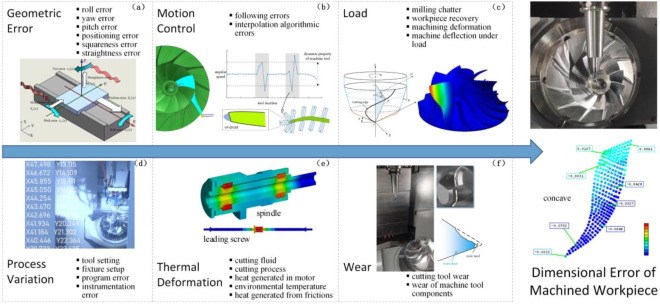
Sai số hình học chiếm tới khoảng 70% tổng sai số gia công trên máy CNC — đây là con số được nhiều nghiên cứu trong ngành máy công cụ ghi nhận thống nhất. Điều đáng nói là, khác với sai số nhiệt hay sai số do rung động vốn khó nắm bắt, sai số hình học lại là loại sai số có tính hệ thống, lặp lại được, đo được và bù trừ được — nghĩa là hoàn toàn có thể xử lý triệt để nếu người vận hành hiểu đúng bản chất và có quy trình đo kiểm phù hợp.
Độ nhám bề mặt hay còn được gọi là độ bóng bề mặt. Sau khi gia công, hầu hết bề mặt chi tiết nhìn có vẻ sáng bóng nhưng thực chất lại công không bằng phẳng một cách lý tưởng mà vẫn có những mấp mô.
Độ nhám bề mặt hay còn được gọi là độ bóng bề mặt. Sau khi gia công, hầu hết bề mặt chi tiết nhìn có vẻ sáng bóng nhưng thực chất lại công không bằng phẳng một cách lý tưởng mà vẫn có những mấp mô.
Những hình học mấp mô trên bề mặt này là kết quả của quá trình biến dạng dẻo của lớp vật liệu trên bề mặt chi tiết gia công sau quá trình cắt gọt lớp kim loại và rất nhiều nguyên nhân khác.
Những mấp mô có tỉ số giữa bước mấp mô (p) và chiều cao mấp mô (h) ≤ 50: thuộc nhám bề mặt.
50 ≤ p/h ≤ 1000: thuộc sóng bề mặt.
p/h > 1000: sai lệch hình dạng

Tiêu chuẩn độ nhám bề mặt
Nguyên lý hoạt động của dụng cụ đo độ nhám: Khi cho vật dịch chuyển với 1 tốc độ quy định, đầu kim sẽ dò trên bề mặt của sản phẩm cần đo, lúc này đầu kim sẽ dịch chuyển theo chiều vuông góc với bề mặt (chiều nhấp nhô của bề mặt sản phẩm). Lúc này máy sẽ in ra biểu đồ tương ứng với độ dịch chuyển của kim dò và tốc độ dịch chuyển của bề mặt cần đo. Dựa vào biểu đồ này ta xác định được độ nhám bề mặt sản phẩm.
Độ nhám bình quân Ra được gọi là độ nhám tiêu chuẩn, được tính dựa vào biểu đồ do như hình vẽ sau.

Độ nhám Ra
Độ nhám bình quân Ra được tính bằng cách lấy phần dưới đối xứng qua trục đối xứng, sau đó san bằng để có đường bình quân của hai phần diện tích. Khoảng cách từ đường đối xứng đến đường bình quân tính bằng mm.
Độ nhám cực đại Rz hay còn gọi là chiều cao trung bình profil Rz ( µm ) là trung bình tổng của các giá trị tuyệt đối của 5 đỉnh cao nhất và chiều sâu 5 điểm thấp nhất của profil trong khoảng chiều dài chuẩn L.

Độ nhám cực đại Rz
Ảnh hưởng trực tiếp đến chất lượng làm việc của chi tiết máy.
Nhám lớn dẫn đến khó hình thành màng bôi trơn bề mặt trượt, khi có tải trọng thì đỉnh nhám tiếp xúc sinh ra ma sát nửa ướt hoặc khô, hiệu suất làm việc, tăng nhiệt độ, lực tập chung lớn, ứng suất lớn vượt qua giới hạn cho phép phá hỏng mặt tiếp xúc, chi tiết sẽ nhanh bị mòn.

(84) 896 555 247
 Tiếng Việt
 English